Пластикова форма для введення
Що таке пластикова цвіль
Пластикові форми для ін'єкцій є важливою частиною пластикових машин для лиття. Вони можуть бути виготовлені у будь -якій формі та розмірі і можуть вмістити кілька порожнин, щоб збільшити кількість шматочків, зроблених за цикл.


Переваги пластикової форми впорскування
Стійкість до стирання
Коли порожній пластично деформується в порожнині форми, вона тече і ковзає по поверхні порожнини, викликаючи сильне тертя між поверхнею порожнини та порожньою, що призводить до невдачі цвілі через знос. Тому стійкість до зносу матеріалів для лиття є однією з найосновніших і найважливіших властивостей форми.
Міцність
Більшість умов праці форми дуже суворі, а деякі часто несуть великі навантаження, що призводить до крихкого перелому. Щоб не допустити, щоб частини цвілі раптом під час роботи не були крихкими, форма для ін'єкцій повинна мати високу міцність і міцність.
Втома перелому
Під час роботи форми, під довгостроковим ефектом циклічного стресу, це часто викликає втому. Її форми - це невелика енергія множинного перелому втоми, перелом втоми втоми від розривного притягання та перелом втому згинання втоми.
Високі показники температури
Коли робоча температура форми вище, твердість і міцність будуть знижені, що призведе до раннього зносу цвілі або пластичної деформації та відмови. Тому матеріал для переробки цвілі для пластику повинен мати високу стійкість до загартування, щоб забезпечити більшу твердість і міцність при робочій температурі.
Холодна та гаряча втома
Деякі форми в процесі лиття під тиском неодноразово нагріваються та охолоджуються під час робочого процесу, що призводить до розтягування поверхні порожнини та тиску, щоб змінити напругу, спричиняючи розтріскування поверхні та лущення, збільшення тертя, перешкоджає пластичній деформації та зменшенню розмірної точності. Як результат, форма не вдається. Гаряча і холодна втома - одна з основних форм відмови гарячих робіт, і цей тип форми повинен мати високу стійкість до холодної та гарячої втоми.
Корозійна стійкість
Переробка пластикових ін'єкційних форм деяких форм, таких як пластикові форми, на роботі, завдяки наявності хлору, фтору та інших елементів у пластику, нагріваються для аналізу та аналізу HCI, HF та інших високоагресивних газів, що розмиває поверхню порожнини форми та збільшує його шорсткість поверхні, збільшуючи збій зносу.
Чому обирати нас
Конкурентна ціна
Ми пропонуємо свою продукцію за конкурентними цінами, що робить їх доступними для наших клієнтів. Ми вважаємо, що високоякісні продукти не повинні надходити на премію, і ми прагнемо зробити нашу продукцію доступною для всіх.
Досвід
Маючи давню репутацію в галузі відрізняє її від конкурентів. Маючи багаторічний досвід, вони розвинули навички, необхідні для задоволення потреб свого клієнта.
Забезпечення якості
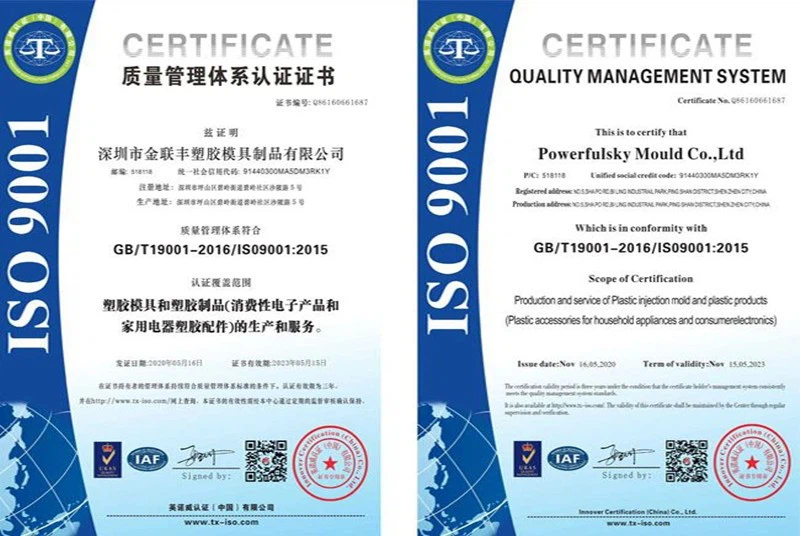
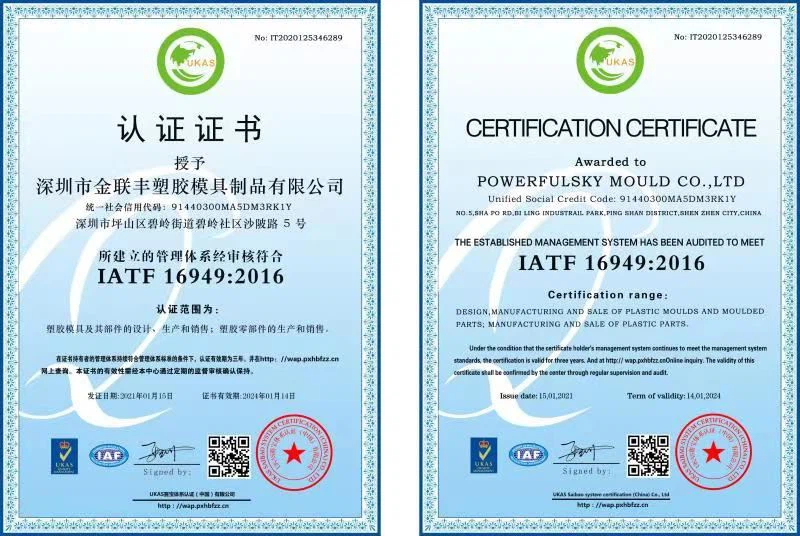
Що стосується забезпечення якості, компанія суворо дотримується стандартів та специфікацій системи якості галузі. Використовуйте провідне провідне обладнання для тестування для забезпечення якості продукції та хорошої репутації.
Високоякісний продукт
Ми завжди ставимо потреби та очікування наших клієнтів на перше місце, прагнемо до досконалості, продовжуємо вдосконалюватись, шукати всі можливості зробити краще, надавати клієнтам високоякісні продукти, які вони очікують, та надаємо клієнтам найбільш задовільні послуги в будь-який час.
Розширене обладнання
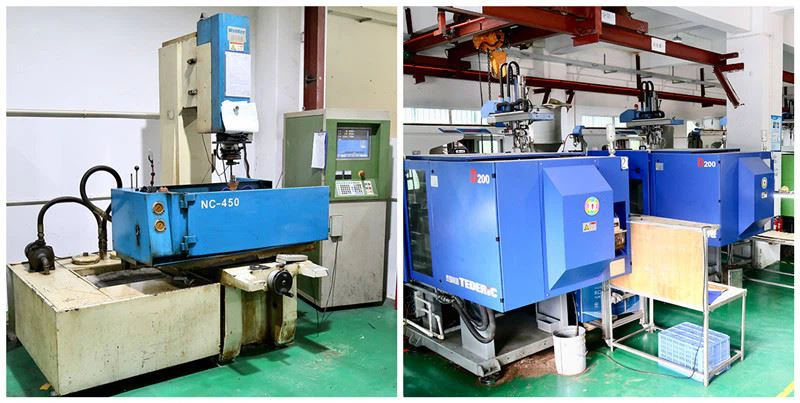
Ми вживаємо сильних заходів, щоб гарантувати, що ми використовуємо обладнання найвищої якості в галузі та щоб наше обладнання регулярно та ретельно підтримується.
Професійна команда
У нас є команда висококваліфікованих та досвідчених професіоналів, які добре розбираються в останніх технологіях та галузевих стандартах. Наша команда присвячена тому, щоб наші клієнти отримували найкращу послугу та підтримку.
Основні основи проектування цвілі для ін'єкцій
Міркування дизайну частини
Дизайн цвілі для ін'єкцій починається з вимог до частини. Дизайнери ретельно проаналізують геометрію частини, розмірні допуски та оздоблення поверхні, щоб визначити найкращий підхід для створення форми. Геометрія деталі повинна знаходитися під межею машинного затискача, щоб переконатися, що вона може бути формуваною, а кути тяги повинні бути правильними, щоб забезпечити легке викидання деталі.
Вибір матеріалу
Вибір матеріалу - це вирішальний аспект конструкції ін'єкційної форми. Властивості матеріалу, такі як в'язкість та теплопровідність, впливають на конструкцію цвілі, такі як канали охолодження, температура цвілі та тиск впорскування. Дизайнери повинні враховувати точку плавлення, усадку та характеристики бойових дій матеріалу для розробки ефективної конструкції цвілі.
Дизайн воріт
Дизайн воріт має вирішальне значення для успішного виробництва ін'єкційної форми. Ворота - це точка, коли розплавлений пластик потрапляє в порожнину форми і встановлює сцену для процесу наповнення. Розмір воріт повинен бути доречним на основі типу продукту, властивостей матеріалів та тиску впорскування, а його розташування слід оптимізувати для зручності видалення.
Дизайн цвілі
Дизайн цвілі включає такі елементи, як кількість порожнин, бігуни, системи охолодження, визначення лінії розлуки та викидання. Ці елементи значно сприяють якості та ефективності процесу лиття під тиском. Баланс наповнення, тиск упаковки та охолодження є вирішальними елементами, які потребують розгляду під час проектування форми.
Дизайн для виробництва
Дизайнери повинні розглянути процес виробництва в процесі проектування форми. Такі функції, як підрізування, нитки та оснащення, можуть бути складними для виготовлення, якщо вони не будуть ретельно розроблені та реалізовані. Включаючи частину проекцій, шамфери, ребра та функції вирівнювання у формі можуть полегшити виробництво та покращити продуктивність компонента.
Документація
Дизайн цвілі для ін'єкцій не повинен зупинятися на створенні форми. Комплексна документація, включаючи 2D/3D креслення, рахунки матеріалів, керівні принципи технічного обслуговування та ремонту та процедури безпеки, має вирішальне значення для забезпечення ефективної комунікації та легкої навігації життєвого циклу цвілі. Регулярні оновлення документації гарантують, що вона залишається точною та актуальною.
Загальні матеріали, що використовуються для ін'єкційних форм
Сталь
Найбільш широко використовувані матеріали у формах впорскування-це якісна сталь з холодною робочою формою, сталь з гарячою робочою формою та сталь із сплаву. Вони мають високу твердість, хорошу обробку та такі особливості, як стійкість до зносу та стійкість до удару, що робить їх придатними для виробництва великої кількості продукції.
Алюмінієвий сплав
У порівнянні зі сталі форми для ін'єкційних алюмінієвих сплавів мають менші витрати, легшу вагу та хорошу теплопровідність. Вони підходять для невеликого виробництва, швидкого розвитку цвілі та прототипних форм. Однак алюмінієвий сплав має відносно нижчу твердість і схильний до пошкодження.
Мідь
Мідь має довший термін служби, ніж сталь, хороша стійкість до корозії, і підходить для обробки продуктів з високою точністю.
Титановий сплав
Титановий сплав має дуже високу міцність, твердість та стійкість до зносу, а також хорошу резистентність до корозії та теплопровідність. Він має значні переваги у виробництві високоточних масштабних продуктів.
Керамічні матеріали
Керамічні форми для ін'єкцій мають надзвичайно високу твердість, високу температуру, стійкість до деформації, резистентність до корозії та тривалий термін служби. Вони підходять для виробництва продуктів, стійких до високих температур та надвисокого тиску.
Вісім видів ін'єкційних форм
Одинична форма для ін'єкційної поверхні
Коли відкриється форма, рухома та фіксована форми відокремлюються, що дозволяє зняти пластикову частину. Ця форма-це єдина поверхнева форма розлуки, також відома як форма з двома плитами. Це найпростіша і найосновніша форма в ліпленнях впорскування, пристосована як одна порожнина або форма для багатосвітової клітини, що робить її найбільш широко використовуваним типом.
Подвійна форма для введення поверхні
Подвійна форма для введення поверхні розлуки має дві поверхні розставання. Порівняно з єдиною поверхневою формою, цей тип додає рухомої середньої пластини (також відомої як активна пластина воріт з воротами, бігунами та іншими необхідними компонентами) до фіксованої цвільної секції, отже, також називається триплавною формою (рухома пластина, середня пластина, фіксована пластина). Ми часто використовуємо його для одиночних або мультисавонних форм з годуванням точкових воріт. Під час відкриття форми середня пластина відокремлює фіксовану відстань від фіксованої пластини на направлених стовпах. Це розділення дозволяє зняти систему бігунів.
Ін'єкційна форма з бічною розлукою та повзунком
Для пластикових деталей з бічними отворами або підрізами для формування використовується бічний повзунок. Після ліплення ін'єкції серцевина спочатку рухається вниз. Потім косий розділ штифта, закріпленої на пластині порожнини, змушує повзунок рухатися назовні. Одночасно натискання стрижня механізму дегольного механізму штовхає натискання пластини, щоб викинути пластикову частину з серцевини.
Ін'єкційна форма з рухомими компонентами ліплення
Деякі пластикові деталі мають спеціальні структури, що потребують рухомого липаючого компонентів у формі впорскування, такі як рухома серцевина, рухома порожнина, рухомі вставки, рухомі різьбові ядра або кільця. Ці компоненти виходять з форми з пластиковою частиною під час демольдування, а потім відокремлюються від деталі.
Автоматична цвіль ін'єкцій
Для різьбових пластикових деталей, що потребують автоматичного знесення, форма може бути оснащена обертовим різьбовим серцевиною або кільцем. Використовуючи дію відкриття форми, механізм обертового машини для лиття або спеціалізований пристрій передачі, різьбове ядро або кільце обертається, щоб звільнити пластикову частину.
Гаряча цвіль ін'єкційного бігуна
Гаряча форма бігуна використовує метод ізоляційного нагріву, щоб зберегти пластик між насадкою ін'єкційної лиття та порожниною форми в розплавленому стані, усуваючи потребу в системі бігуна у формі. Цей тип включає у себе ізольовані форми бігунів та форми гарячих бігунів.
Правий кут ін'єкційна форма
Правильна форма для ін'єкційної форми виражена виключно для машин для лиття під тиском кута. На відміну від інших форм, напрямок годування під час лиття перпендикулярно до відкриття форми та напрямку закриття форми. Основний його бігун розташований з боків ядра цвілі та поверхні розлуки порожнини цвілі, як правило, з постійною областю поперечного перерізу, що відрізняється від форм, що використовуються в інших машинах впорскування. Для запобігання зносу та деформації між насадкою ін'єкційної машини та головним входом бігуна може бути використана змінна вставка бігуна.
Ін'єкційна форма з механізмом дегольства на порожнині форми
У більшості форм впорскування виробники встановлюють пристрій для дегольства на стороні ядра форми, щоб полегшити систему викиду в машині для лиття під тиском. Однак на практиці, завдяки формі деяких пластикових деталей, краще зберегти деталь на стороні порожнини форми для формування. Щоб демотувати частину з форми, ми повинні встановити механізм дегольного на стороні порожнини форми.
Матеріальна вартість
Форми для ін'єкцій піддаються тисячам кілограмів тиску в кожному циклі та високому рівні тепла. Таким чином, форми потрібно виготовити з міцних, довговічних матеріалів, які можуть витримати суворі умови експлуатації без деформу. Ці форми часто виготовляються з різних сортів сталі або алюмінію.
Конструкція цвілі
Різні складні елементи виготовляються та збираються разом, використовуючи цілий ряд ручних та автоматизованих процесів для формування ін'єкційного цвілі або інструменту для цвілі, щоб гарантувати надійний та повторюваний процес формування впорскування. Ці компоненти формуються для тісних допусків за допомогою спеціалізованої машини, включаючи обробку ЧПУ та EDM (електрична обробка розряду), що значно додає вартості.
Складність цвілі та естетика
Кілька рішень дизайну форми, такі як дії з бічним витягуванням, кількість порожнин, текстурування, багатоматеріальні знімки, тісні допуски, гравірування, риси підрізування, вставки тощо, також значно додадуть до витрат на інструментарію. Незважаючи на дорогі, ці проектні рішення можуть бути необхідними або корисними на пізніх етапах процесу.
Витрати на оплату праці
Не забувайте враховувати витрати на оплату праці. Проектування, створення та збирання ін'єкційних форм-це трудомісткий і складний процес, який потребує часу та майстерності, щоб правильно зробити. Будівельники та дизайнери для ін'єкцій - висококваліфіковані фахівці, які не приходять дешево. Якщо ви дешеві з цього приводу, можливо, вам доведеться заплатити за витрати пізніше.

Як підтримувати та доглядати за пластиковими формами
Прибирання
Регулярно очистіть поверхні цвілі для видалення залишків пластику, бруду чи інших забруднень. Використовуйте відповідні засоби для чищення та інструменти, щоб запобігти пошкодженню поверхні цвілі.
Змащування
Нанесіть відповідний агент вивільнення цвілі або мастило на поверхні цвілі. Це допомагає запобігти тертях, зменшенню зносу та полегшенні викиду формованих деталей.
Перевірте наявність зносу та пошкоджень
Регулярно оглядайте форму на наявність ознак зносу, пошкоджень або корозії. Зверніть увагу на області, які відчувають високий стрес, такі як шпильки для викиду, слайди та зона воріт. Будь -які зношені або пошкоджені компоненти слід негайно відремонтувати або замінити.
Перевірте вирівнювання
Переконайтесь, що всі компоненти цвілі належним чином вирівняні. Посилання може призвести до нерівномірного зносу, низької якості частини та посилення стресу на форму. Відрегулюйте або замініть компоненти за необхідності.
Підтримуйте канали охолодження
Продовжуйте охолоджувати канали чистими та вільними від перешкод, щоб забезпечити ефективне розсіювання тепла. Регулярно змивайте систему охолодження з відповідним очищувачем, щоб запобігти накопиченню родовищ, що може знизити ефективність охолодження.
Монітор та температура контролю
Підтримуйте послідовну температуру цвілі під час процесу лиття ін'єкції. Коливання температури можуть впливати на якість частини та призвести до стресу на цвіль. Використовуйте відповідне обладнання для контролю температури.
Перевірте та замініть ущільнювачі
Регулярно перевіряйте всі печатки та прокладки на наявність зносу або пошкодження. Пошкоджені ущільнювачі можуть призвести до витоків, що впливають на процес формування та якість продукції. Негайно замінити будь -які зношені або пошкоджені ущільнення.
Зберігайте належним чином
Коли не використовується, зберігайте форму в чистому та сухому середовищі. Захистіть його від пилу, вологи та будь -яких потенційних джерел пошкодження. Подумайте про використання інгібіторів іржі для запобігання корозії.
Наша фабрика
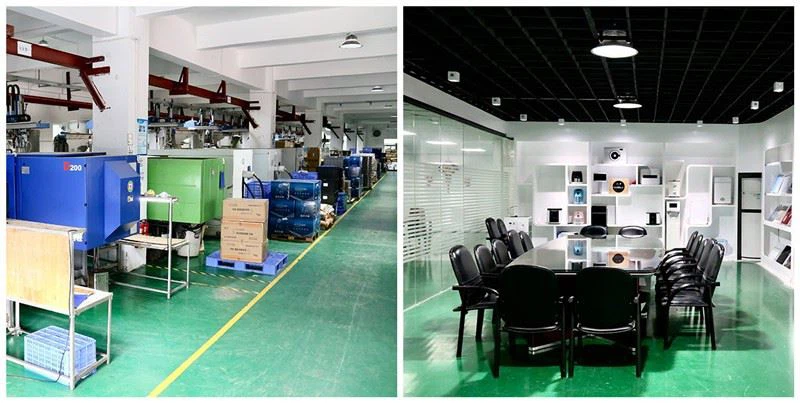
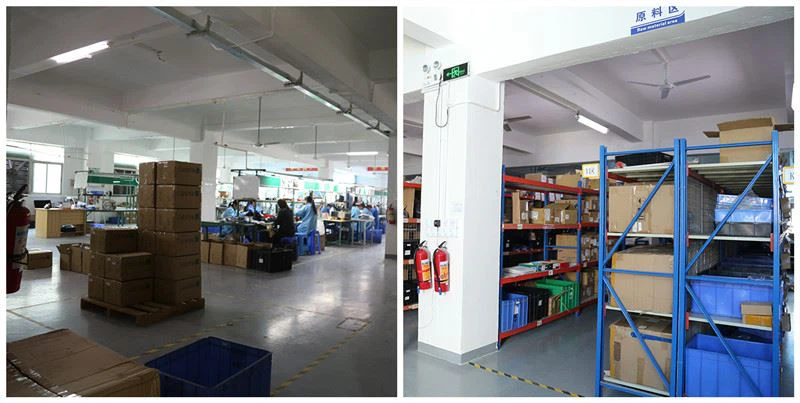
Як провідна компанія з лиття ін'єкцій, ми є експертами в розробці та виготовленні інструментів з точної інжекційної форми та формуваними індивідуальними пластиковими деталями. Надання рішень прямо від початкового проектування та розробки до виготовлення нового продукту. У 2001 році було створено Mutimysky Colder, розташований Шень Чжен, Китай, має власну фабрику площею 9000 квадратних метрів, яка пропонує точне ліплення вприскування та упаковане внутрішній продукт від початку до кінця.

Сертифікати